


电主轴功率越大越好?选错多花几万冤枉钱!
在精密加工行业,很多采购商选购电主轴时陷入一个误区:电主轴功率越大越好,加工能力越强。然而最终的结果却是,预算超支、加工精度不稳,白白损失几万采购成本。电主轴选型,核心是匹配工况,绝非一味追求大功率。
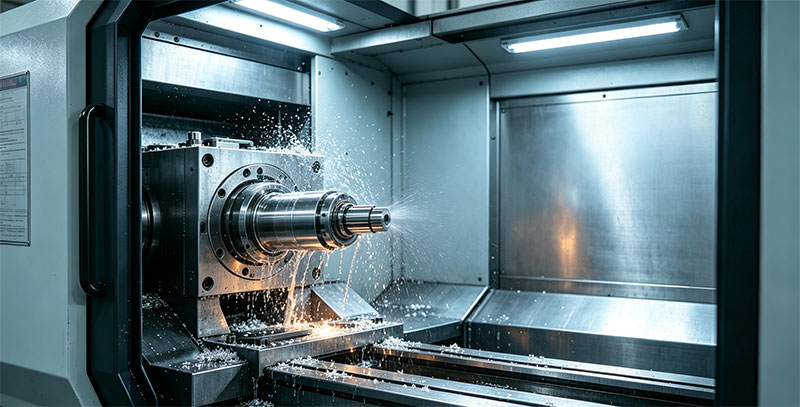
一、真实案例:盲目选大功率,钱花了效果反而差
有家精密加工厂,长期做铝合金小件精加工,原本3kW电主轴就足够。采购为了“预留余量”,直接换成7.5kW大功率款。结果主轴自重更大,Z轴负载增加,低速切削振动明显,工件光洁度下降;配套变频器、冷却系统也要同步升级,采购成本直接多出3万,日常能耗更高,完全是“大马拉小车”。
反过来,如果电主轴功率选小,加工钢件、厚料重切削时,扭矩不足、闷刀、频繁过载报警,主轴持续高温,极易烧毁绕组。
二、不同工况,适配多大电主轴功率
✅轻切削:铝合金、亚克力、复合材料、雕铣小件,优先中小功率,侧重高转速;
✅中等切削:模具钢、普通钢材常规加工,选择中等功率,兼顾转速与扭矩;
✅重切削:厚板、钛合金、大余量开粗,才需要大功率电主轴,储备充足扭矩。
选型除材料外,还要结合吃刀量、刀具规格、机床床身刚性综合判断。
三、功率选错,会引发这些麻烦
1. 功率偏大:采购成本飙升,主轴自重带来振动,精加工表面质量变差,配套电气、冷却成本同步上涨,长期能耗浪费。
2. 功率偏小:切削无力,频繁过载升温,刀具损耗快,工件出现毛刺、尺寸漂移,严重时直接烧毁电主轴。
四、电主轴选型与日常维护要点
选型时优先确认加工材料、切削余量、机床刚性,预留合理功率余量即可,不必无限加大。
日常使用:定期检查冷却、润滑系统;不要长期超负荷切削;关注温升与振动,发现异常立刻停机。定期维保,延长主轴使用寿命。
结尾
电主轴功率是选型关键参数,但不是唯一标准。合适才是最优解,盲目追求大功率只会增加不必要投入。贝美西作为意大利HITECO海铁克中国区总代理,可根据你的加工工况提供电主轴选型方案、原厂部件供应与技术售后,帮企业避开选型坑,降低设备投入与停机损失。


